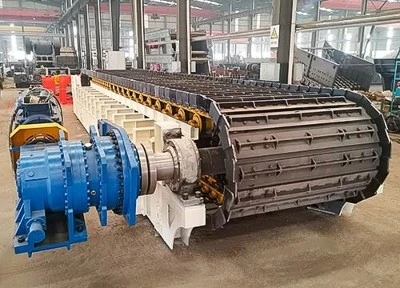
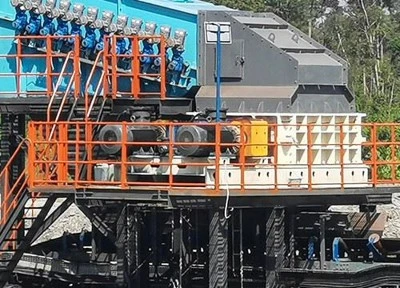
I materialtransportsystemene til industrier som gruvedrift, byggematerialer og kjemiteknikk, erForklematerspiller en avgjørende rolle som «front-matingssenteret». Installasjons- og idriftsettelseskvaliteten til dette utstyret påvirker ikke bare driftsstabiliteten og levetiden til selve utstyret direkte, men har også en gjennomgripende innvirkning på effektiviteten til hele produksjonslinjen.
Denne artikkelen fokuserer på de fem kjernetrinnene for "mottak av - forberedelse - installasjon - motor igangkjøring - prøvedrift", demonterer nøkkelpunktene for standardiserte operasjoner, gir praktisk teknisk veiledning for drift på-stedet, hjelper bedrifter med å unngå installasjonsrisiko og muliggjør effektiv igangkjøring av utstyr.

Forklemater mottar
Transport- og lagringsprosessen av utstyret fra fabrikken til stedet er et avgjørende stadium for å opprettholde integriteten til komponentene. Følgende tre dimensjoner må vies spesiell oppmerksomhet:
● Før du åpner esken
A. Før du åpner esken, alle tre kjernedokumentene -utstyrsmanualen, installasjonstegninger og pakkeliste- må samles inn. Kontroller at utstyrsmodellen, komponentlisten som er angitt i dokumentene, og de faktiske leverte varene stemmer overens;
B. Hvis noen av dokumentene mangler eller modellene ikke stemmer overens, kontakt leverandøren umiddelbart for å fullføre de manglende dokumentene. Det er strengt forbudt å åpne esken uten skikkelig dokumentasjon.
● Etter utpakking
A. Sjekk hver komponent (som rammen, kjedeplaten, drivenheten) mot pakkelisten, og sørg for at det ikke er noen kollisjonsdeformasjoner eller manglende deler.Forsegl emballasjeboksen umiddelbart- på nyttetter å ha bekreftet at alt er i orden.
B. Åpne boksen kun for andre gang når de tilsvarende komponentene må nås under installasjonen. Dette er for å forhindre langvarig-eksponering av delene, noe som kan føre til støvansamling og rust.
C. Hvis en komponent er skadet (som kjedeplaten er deformert eller lageret lager unormal støy), ta bilder for å registrere skaden og merke plasseringen. Gi beskjed til leverandøren umiddelbart.
● Oppbevaring og løfting
Alle komponenter skal plasseres påhorisontale støtter eller sviller. Direkte kontakt med bakken er strengt forbudt (for å forhindre rust i bunnen);
Kort-oppbevaring (mindre enn eller lik 1 måned): Bruk vanntett lerret for å dekke utstyret helt. Ved innpakning bør det reserveres en ventilasjonsåpning for å unngå fuktakkumulering;
Long-term storage (>1 måned): Lagres helst på innendørs tørt lager. Hvis den lagres utendørs, pakk inn med en fortykket presenning for regn- og solbeskyttelse, og hev bunnen med minst 30 cm.
Drivkomponenter (elektriske motorer, reduksjonsgir) skal væreoppbevares separat innendørs. Overflaten skal være belagt med anti-rustolje, og koblingsboksen skal forsegles med en vanntett plugg.

b. Løftespesifikasjoner
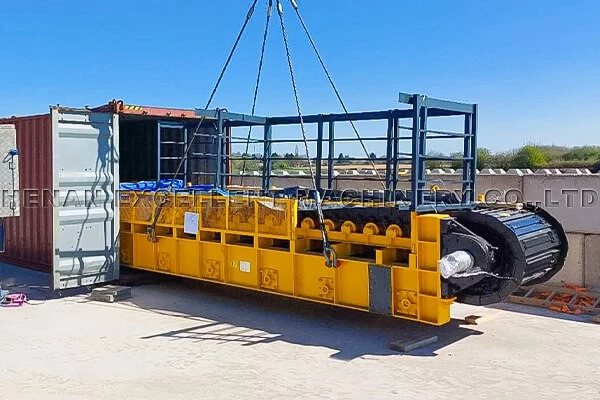
Kjør strengt i henhold til merketspesielle løftepunkteri manualen. Ikke bind rammen eller kjedeplaten tilfeldig;
Kontaktpunktene under løfting bør pakkes inn med myk klut for å beskytte malingsoverflaten på kroppen mot å bli slitt;
Velg løfteverktøy med en -bærekapasitet som er større enn eller lik 2 ganger vekten til utstyret. Når du løfter, gjør det sakte og jevnt for å unngå at kroppen vrir seg og forårsaker feiljustering av komponentene.
Forberedelser før installasjon av forklemateren
Det forberedende arbeidet før installasjon bør dekke "personell, komponenter og verktøy", for å forhindre forsinkelser i prosjektplanen eller driftsfeil på grunn av utilstrekkelig forberedelse.
● Personalforberedelse
Alt personell som er involvert i installasjonen må lese nøyeutstyrsmanualen og den tilhørende komponentmanualen(som motor- og reduksjonsmanualen), og forstå utstyrsstrukturen (som kjedehjuloverføringsprinsippet, kjedeplatekoblingsmetoden) og sikkerhetsoperasjonsprosedyrer;
Spesialisert opplæring vil bli gjennomført for nøkkeloperasjoner (som boltemomentkontroll, kjedeplateforbindelse), for å sikre at personell kan bruke måleverktøy dyktig (som momentnøkler, nivåmålere).
● Komponentinspeksjon
- Verifiser mengden komponenter mot forsendelsesdetaljene, med spesielt fokus på presisjonskomponenter:
Lagre: Roter den ytre ringen på lageret for hånd for å sikre jevn rotasjon uten å feste seg;
Kjedeplater: Sjekk om pinneakslene til kjettingleddene er løse og om plateoverflaten har sprekker;
Redusere: Inspiser tetningsflatene for å sikre at de er intakte og at det ikke er noen oljelekkasjemerker;
Hvis det oppdages defekter (som rammedeformasjon eller slitasje på kjedehjulstennene), må de repareres først (som rammekorreksjon eller sliping av rustne områder), og først etter at komponentene oppfyller standardene kan installasjonsprosessen fortsette.
● Verktøy og materialer
- Liste over viktige verktøy:
Løfteutstyr: kran, spesielle løftetau (sjekk slitasjetilstanden til tauene på forhånd);
Måleverktøy: nivå (presisjon 0,02 mm/m), momentnøkkel (område 0-500N・m), målebånd (presisjon 1 mm);
Festeverktøy: pipenøkler, sekskantnøkler (som samsvarer med spesifikasjonene til utstyrsboltene);
- Smørematerialer: Forbered spesialfett i henhold til instruksjonene (som No. 220 girolje for reduksjonsrør og litium-basert fett for lagre). Ikke bland forskjellige typer fett.
Kjerneinstallasjonen avForklemater
Installasjonsprosessen skal følge sekvensen "plassering → heising → komponentinstallasjon → justering → tiltrekking". Presisjonskrav må kontrolleres strengt på hvert trinn for å forhindre driftssvikt senere.
► Grunnleggende posisjonering
- Basert på-prosessens layout og installasjonstegninger på stedet,marker utstyrets senteraksemed blekklinjer for å sikre at avviket mellom maskinhode- og haleposisjoner og oppstrøms- og nedstrømsutstyr (lagringssilo, påfølgende transportør) for tilkobling er mindre enn eller lik ±5 mm;
- Mål fundamentplanet med en nivåmåler. Dersom planhetsavviket er > 3mm/m, er det nødvendig å avrette med sementmørtel før montering.
Bruk en kran til å løfte stativet til grunnposisjonen og justere dets nivå (lengde i lengderetningen Mindre enn eller lik 1 mm/m, sideveis nivå Mindre enn eller lik 5 mm/m);
Det er to alternativer for fundamentfikseringsmetoden:
- Forhånds-monterte bolter:Boltene skal strammes til tiltrekningsmomentet som er spesifisert i håndboken (vanligvis 350-400N・m), og etter tiltrekking, bruk doble muttere for anti-løsning;
- Forhånds-installert stålplatesveising:Sveisesømmen mellom stativet og stålplaten skal være større enn eller lik 8 mm i høyden, og det skal ikke være manglende eller ufullstendig sveising. Etter sveising må sveiseslagget slås av og anti-rustmaling skal påføres;
Hvis det er nødvendig å justere høyden på stativet, kan stålputer (tykkelse Mindre enn eller lik 5 mm) legges mellom stativet og fundamentet, men putene må sveises sammen med den forhåndsinstallerte stålplaten for å hindre at de løsner.

► Installasjon av nøkkelkomponenter
A. Installasjon av kjedehjulsakselen
- ① Løft kjedehjulsakselen til den tilsvarende posisjonen på rammen og stram først tilkoblingsboltene (ikke fest dem helt ennå);
- ② Bruk en måleklokke for å måle nøyaktigheten:
- Devinkelrettmellom kjedehjulsakselen og senterlinjen på rammen skalikke være mer enn 1/1000 av lagerspennet(hvis for eksempel lagerspennet er 1000 mm, bør vinkelrett avviket ikke være mer enn 1 mm).
- Dejevnhetav kjedehjulakselenMindre enn eller lik 1 mm/m;
- ③ Etter å ha møtt nøyaktighetsstandardene, stram boltene i diagonal rekkefølge, og momentverdien kan referere til håndboken (vanligvis 400-450N・m).
B. Installasjon av spennanordning
① Løft strammeanordningen til baksiden av rammen og juster dens relative posisjon til tannhjulsakselen:
- Deparallellitetav akselinjen til strammeanordningen og akselinjen til tannhjulet skal væreMindre enn eller lik 5/1000 av lagerspennet;
- Mål diagonallengden basert på de to akselinjene, og forskjellen skal være mindre enn eller lik 1 mm;
- ② Etter justering, fikser den med bolter, og boltene må utstyres med fjærskiver for å forhindre at-løsner.
C. Installasjon av lagerstøtter
- ① Før du installerer lagerstøttene, er det nødvendig å rengjøre rusk inne i akselhullene og påføre smørefett;
- ② Etter installasjonen, kontroller ved å bruke pull-line-metoden: thelangsgående retthetav senterlinjene til hvert støttehjul skal væreMindre enn eller lik 1 mm, og siderettheten skal være mindre enn eller lik 5 mm.
- ③ Hvis avvikene overskrider standardene, kan ekstra justeringsputer (med en tykkelse på mindre enn eller lik 2 mm) installeres under lagerstøttebasen, og deretter kan putene sveises og festes etter justering.
D. Installasjon av motor og reduksjon
① Fest den kombinerte enheten av motoren og reduksjonen på hovedakselen og fest den med låseskiven;
- ② Låseskiveboltene skal værestrammet symmetrisk og på tvers, bruk et dreiemoment på 470N・m med en momentnøkkel for å sikre jevn kraftfordeling på hver bolt;
- ③ Hvis reduksjonen må demonteres, må den veiledes av profesjonelle teknikere fra produsenten på-stedet. Selv-demontering er forbudt (for å unngå å skade den interne girets inngrepsnøyaktighet).
E. Installasjon av kjedeplateenheten
- ① Før installasjon, hev den nedre delen av rammen med stålplater for å sikre at høyden på den hevede delen er i nivå med kjedestøtteskiven, for å forhindre at kjedeplaten skader rammen under sleping;
- ② Bruk en kran til å løfte ståltauet på enden av kjedeplaten, og trekk sakte kjedeplaten for å gli fra den ene enden til den andre. Under glideprosessen bør noen holde i kjedeplaten for å hindre at den setter seg fast;
- ③ Når du kobler til kjedeplatene:
Tilpasningstoleransen mellom den spenningsførende pinneakselen og kjettingleddet er litt løs. Den kan hamres forsiktig på plass med en håndhammer, og det er forbudt å slå den hardt;
Merk den strømførende pinnen med maling ved tilkoblingspunktet for å lette etterfølgende vedlikehold og demontering;
- ④ Etter at alle kjedeplatene er koblet til, justerer du skruen på strammeanordningen for å gjøre kjedeplaten verken for løs eller for stram (nedbøyningen av kjedeplaten i returseksjonen skal være mindre enn eller lik 50 mm, uten over-stramming eller over-avspenning).
►Inspeksjon etter-installasjon
① Inspeksjon av mekaniske deler:
- Alle bolter (spesielt kjedeplateforbindelsesboltene) er ikke løse, og sveisesømmene har ingen tapte sveiser;
- Kjedeplaten har ingen vridning, skraping eller kollisjon med rammen, og kjedestøttehjulet roterer fleksibelt;
② Inspeksjon av elektriske deler:
Kablingen til motoren samsvarer med kravene til elektrisk tegning, og jordingsmotstanden er mindre enn eller lik 4Ω;
Kabelrennet er sikkert tilkoblet, signalledningene er uskadet, og de elektriske beskyttelsesanordningene (overbelastningsbeskyttelse, nødstoppbryter) fungerer normalt;
③ Fjern transportstøttekomponentene (se installasjonsdiagrammet for å bekrefte posisjonen), rengjør gjenværende verktøy, avfallsmaterialer (som bolter, sveiseslagg) inne i utstyret.
Motorfeilsøking av forklemateren
Motoren, som drivkilde, dens installasjon og aksept påvirker direkte driftseffektiviteten til utstyret. Derfor må en egen feilsøkingsprosess formuleres.
Akseptinspeksjon
• Kontroller motorens navneskilt: Sørg for at parameterne som effekt, hastighet og spenning stemmer overens med designkravene;
• Visuell inspeksjon: Huset er ikke deformert, viftedekselet er intakt, og koblingsboksen er godt forseglet;
• Manuell test: Roter motorakselen for hånd, føl at rotasjonsmotstanden er jevn, og det er ingen stikk eller unormal støy;
• Isolasjonstest: Bruk et ohmmeter for å måle isolasjonsmotstanden til motorviklingen, ved normal temperatur Større enn eller lik 5MΩ (i fuktig varmemiljø Større enn eller lik 0,25 MΩ).
Installasjonstips
A. Miljøtilpasning
Arbeidsmiljøtemperaturen bør kontrolleres innen **-15 grader til +40 grader **. Hvis det overskrider dette området, må en spesiell motor som er motstandsdyktig mot høye og lave temperaturer velges;
Installasjonsstedet bør være godt-ventilert for å sikre at motorens inntaks- og utløpsporter er uhindret, og at den utblåste varme luften ikke strømmer tilbake.
I støvete miljøer (som for eksempel gruveknuseverksteder), bør et støvdeksel legges til motoren; i scenarier med brennbare gasser må en eksplosjonssikker-motor velges.
B. Kabling og fiksering
- Forbindelsesboltene mellom motorbasen og rammen må strammes. Dreiemomentverdien skal referere til motorhåndboken (vanligvis 200-250N・m);
- Under kabling, skille mellom faseledningen og den nøytrale ledningen. Ikke koble dem omvendt (for å unngå motorrotasjon i motsatt retning);
- Når kabelen føres inn i koblingsboksen, bør en tetningsring legges til for å hindre at støv eller fuktighet kommer inn.
Testkjøring av forklemateren
Prøvekjøringen er det siste trinnet i å verifisere installasjonskvaliteten. Den bør utføres i sekvensen "ingen-belastning → belastning" og bør testes trinn for trinn. Direkte full-operasjon er strengt forbudt.
Testkjøring uten-belastning
⑴ Driftstid: Kontinuerlig drift forikke mindre enn 2 timer, ta opp data hvert 30. minutt;
⑵ Kvalifikasjonskriterier:
- Driftstilstand: Kjedeplaten og kjedehjulet går jevnt, uten blokkering, skraping eller unormal støy, og vibrasjonsamplituden er mindre enn eller lik 15 mm;
- Tetningsytelse: Det er ingen oljelekkasje eller oljelekkasje ved lager- og reduksjonsleddoverflaten (lekkasjemengden innen 2 timer er mindre enn eller lik 5 ml);
- Tiltrekkingstilstand: Alle bolter er ikke løse, spesielt koblingsboltene til kjedeplaten;
- Temperaturkontroll: Maksimal temperatur på lageret er mindre enn eller lik 60 grader, og temperaturstigningen (sammenlignet med omgivelsestemperaturen) er mindre enn eller lik 30 grader;
- Kjedeplateforbindelse: Overlappingen av de to buene til bøyedelen er større enn eller lik 10 mm, og det er ingen feiljustering.
- ⑶ Hvis det oppstår unormaliteter (som overopphetede lagre, kjedeplateavvik), må maskinen stoppes umiddelbart for inspeksjon og feilsøking. Etter at problemet er løst, bør en ny testkjøring utføres.
Last testkjøring
- ⑴ Forutsetninger-: Testkjøringen uten-belastning må være kvalifisert, og oppstrøms- og nedstrømsutstyret må være klart for mating;
- ⑵ Driftskrav:
- Belastningsapplikasjon: Start fra 30 % av den beregnede belastningen, øk med 10 % hvert 30. minutt, og nå gradvis 100 %;
- Driftstid: Kjør med full belastning forikke mindre enn 2 timerkontinuerlig;
- Ytelsesinspeksjon:
- en. Utladningsvolum:Test i henhold til det nominelle utslippsvolumet spesifisert i håndboken, med et avvik på mindre enn eller lik ±5 %;
- b. Motorstrøm:Strømmen ved full belastning overstiger ikke 1,1 ganger merkestrømmen;
- c. Komponentstatus:Kjedeplaten viser ingen tydelig slitasje, kjedestøttehjulet roterer normalt, og det er ingen unormal vibrasjon.
⑶ Etter at testkjøringen er kvalifisert, bør "Test Run Record" kompileres, som registrerer utstyrsparametrene, unormale situasjoner og håndteringsresultater, som vil tjene som grunnlag for igangkjøring av utstyr.
Standardisering er forutsetningen for effektivitet
Installasjon og igangkjøring avForklematerer en kombinasjon av "presisjon og tålmodighet" - fra den omhyggelige beskyttelsen av utstyret under mottaksfasen, til millimeter-presisjonskontroll under installasjon, og til trinn-for-trinn-verifisering under prøvekjøringen. Hvert trinn må følges strengt i henhold til spesifikasjonene.
For bedrifter reduserer standardinstallasjon ikke bare de senere vedlikeholdskostnadene (som å unngå komponentslitasje forårsaket av kjedeplateavvik), men forkorter også utstyrets produksjonssyklus og gjør det raskt i stand til å spille sin rolle som et knutepunkt i materialtransport. Det anbefales at-operatører på stedet kombinerer hovedpunktene i denne artikkelen med utstyrshåndboken, og konsulterer teknikere i tide for usikre avsnitt for å sikre at utstyret installeres nøyaktig ved første forsøk og fungerer stabilt i lang tid.
Hvis du har andre spørsmål angående platemateren, trenger en tilpasset installasjonsplan, eller ønsker å lære mer om teknikker for vedlikehold av utstyr, kan du gjerne kontakte oss når som helst.